Artykuł sponsorowany
Dlaczego sam wymiar otworu w detalu precyzyjnym nie wystarcza bez odpowiedniego naddatku na szlifowanie
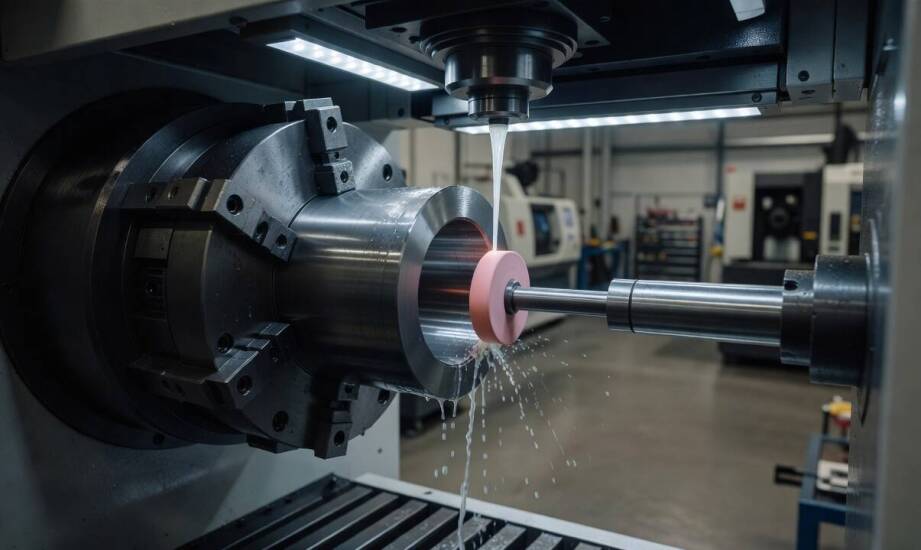
Otwór w detalu precyzyjnym poddany obróbce wstępnej często mieści się w ogólnej tolerancji wymiarowej, jednak wałek współpracujący wciąż nie uzyskuje w nim stabilnego pasowania. Sytuacja ta wynika z faktu, że toczenie lub wiercenie pozostawia na ściance mikronierówności oraz błędy kształtu. Miejscowe odchyłki uniemożliwiają równomierny kontakt powierzchni, co w pracującym zespole maszynowym prowadzi do niepożądanego luzu, zacierania się elementów lub przedwczesnego zużycia mechanizmu. Prawidłowe przygotowanie komponentu do finalnego wykończenia wymaga zaplanowania odpowiedniego zapasu materiału. Dopiero poprawnie wyliczona warstwa naddatku pozwala ostatecznie wyprowadzić idealną geometrię i uzyskać mikrometryczną precyzję.
Wymiar nominalny a gotowość otworu do szlifowania
Osiągnięcie wymiaru nominalnego podczas obróbki wstępnej nie oznacza, że komponent nadaje się do bezpośredniego montażu w aplikacjach o wysokiej odpowiedzialności. Pozostałe wewnątrz błędy geometryczne, takie jak stożkowatość czy eliptyczność, wymagają usunięcia dodatkowej warstwy materiału. Ustalając minimalny naddatek jednostronny, inżynier technologii wylicza bezpośrednią zależność między tolerancją wymiarową poprzedniej operacji, chropowatością powierzchni po narzędziu skrawającym oraz ewentualnymi błędami położenia osi względem bazy. Zbyt gruby zapas niepotrzebnie wydłuża czas pracy maszyny, natomiast zbyt cienki nie wystarczy na pokrycie wad kształtu.
Wielkość bezpiecznego naddatku zależy od średnicy, głębokości i rodzaju zakończenia wnęki. W przypadku najpopularniejszych otworów o średnicy do 20 mm, wykonywanych w materiałach nieutwardzonych, standardowy naddatek na stronę wynosi najczęściej od 0,15 do 0,20 mm. W otworach o długości przekraczającej 100 mm istotnym czynnikiem staje się fizyka samego procesu. Długi trzpień wrzeciona wykazuje tendencję do uginania się pod obciążeniem, co wymusza odpowiednią korektę parametrów skrawania. Z kolei w otworach ślepych nagromadzenie materiału na dnie ogranicza swobodne odprowadzanie chłodziwa. Zmusza to operatora do pozostawienia nieco większego zapasu objętościowego i zmniejszenia posuwu, aby zapobiec termicznym uszkodzeniom struktury metalu.
Skutki błędnego naddatku przy szlifowaniu otworów
Pozostawienie zbyt małego lub nierównomiernie rozłożonego naddatku uniemożliwia całkowite wyeliminowanie resztkowych błędów powstałych podczas frezowania czy toczenia. W rezultacie po zakończeniu cyklu cylindryczność i współosiowość nadal pozostają poza granicami rygorystycznej tolerancji. Niestabilne pasowanie wewnątrz zespołu napędowego generuje szkodliwe drgania, które drastycznie skracają żywotność współpracujących łożysk i uszczelnień. Powszechna reguła warsztatowa mówi, że jeżeli wejściowy błąd geometryczny detalu przekracza jedną czwartą pozostawionego naddatku, proces usuwania materiału ściernicą traci stabilność wymiarową.
Precyzyjne szlifowanie otworów wkracza do akcji jako kluczowy etap korygujący. Stosuje się je zazwyczaj po obróbce zgrubnej lub elektrodrążeniu EDM, gdy specyfikacja techniczna wymaga domknięcia geometrii rzędu mikrometrów. Typowy cykl obróbczy rozpoczyna się od zgrubnego zebrania nadmiaru metalu, po czym przechodzi w fazę wykańczającą, zdejmującą ostatnie 10 do 30 µm, a kończy się iskrzeniem wygaszającym. Firma CFT Precyzja na co dzień realizuje tego rodzaju zaawansowane operacje w swoim zakładzie w Czosnowie. Przedsiębiorstwo dobiera odpowiednie parametry obróbki ściernej dla detali zbrojeniowych i energetycznych, kontrolując chropowatość powierzchni oraz wąskie tolerancje kształtu.
Finalna jakość powierzchni wewnętrznej zależy od strategicznego zaplanowania całego procesu produkcyjnego, a nie wyłącznie od nastaw samej szlifierki. Wymiar uzyskany na etapie toczenia musi zostawiać bezpieczny margines na korektę błędów kształtu, ale jednocześnie nie może powodować przeciążenia wrzeciona na etapie wykańczania. Inżynierowie technologii CNC analizują każdy komponent indywidualnie, biorąc pod uwagę specyfikę użytego metalu, smukłość otworu oraz rodzaj wymaganego pasowania z wałkiem. Odpowiednio skalkulowany zapas materiałowy stanowi fundament niezawodności całego układu. Zapewnia on swobodne wyprowadzenie idealnego walca, co bezpośrednio przekłada się na bezawaryjną pracę najcięższych zespołów maszynowych.
Kategorie artykułów
Polecane artykuły
Jak puzzle 200 elementów mogą wspierać integrację sensoryczną?

Jakie są najczęstsze błędy przy aplikacji farby epoksydowej do metalu?
Kasprowy Wierch – atrakcje dla fanów zimowego szaleństwa i adrenaliny